Изготовление резинометаллических амортизаторов для спецтехники по образцу
Опубликовано: 16.08.2026
Спецтехника эксплуатируется на пределе возможностей. Экскаваторы, катки, погрузчики работают в условиях постоянных вибраций, ударных нагрузок и абразивного износа. Резинометаллические амортизаторы принимают на себя основной удар, и их разрушение — лишь вопрос времени. Когда деталь выходит из строя, а оригинальные запчасти недоступны или стоят неадекватно дорого, возникает логичное решение: изготовить новую по образцу старой. Но этот путь таит в себе технические ловушки, незнание которых сводит на нет всю выгоду ремонта.
Когда изготовление по образцу оправдано
Ремонт или изготовление по образцу — не универсальный метод, но иногда его рассматривают, когда каталожная поставка недоступна. Оборудование часто снимают с производства, дилерские склады пустеют, а сроки поставки из-за рубежа превышают месяцы. Другая ситуация — нештатная эксплуатация. Если на бульдозер установили более тяжелый отвал или экскаватор постоянно работает с гидромолотом, заводские виброизоляторы могут не справляться с возросшими нагрузками. Любое изменение конструкции в таких условиях требует инженерного расчёта и ответственности изготовителя; переносить подобные решения между машинами без расчёта нельзя. Если речь идёт не о покупке готовой позиции, а о восстановлении редкой детали, отдельно оценивают производство резинометаллических амортизаторов: исполнитель должен работать с геометрией узла и подтверждёнными требованиями, а не просто копировать изношенный образец.
Проблема исходных данных: почему старая деталь всегда врет
Главная ошибка заказчика — уверенность в том, что достаточно принести лопнувшую деталь, и исполнитель сделает точную копию. На практике изношенный амортизатор никогда не сохраняет первоначальную геометрию. Резина подвергается пластическим деформациям, ползучести, набухает от масел и дорожной химии. Металлические обоймы стираются, овализируются, покрываются коррозией, которая физически меняет посадочные размеры.
Снять точные размеры с детали, отработавшей пять-семь лет в тяжелых условиях, невозможно. Инженеру приходится заниматься реконструкцией. По рискам на сопряженных деталях (цапфе, кронштейне рамы) восстанавливаются истинные посадочные диаметры. По неповрежденным участкам резинового массива определяется изначальный профиль. Обязательно учитывается фактор усадки: свежая резина в процессе эксплуатации обязательно «сядет» под нагрузкой, и этот допуск нужно закладывать в чертеж еще на этапе проектирования пресс-формы.
Адгезия и подготовка металла: скрытая критичность
Резинометаллический амортизатор работает как единое целое. Если эластомер отсоединится от арматуры при первом же ударе, деталь выйдет из строя, даже если резина сохранит идеальную структуру. Адгезия — самое слабое место кустарно изготовленных деталей.
Качественное производство подразумевает строгую подготовку металла. Простое обезжиривание уайт-спиритом не даст нужного результата. Поверхность металла должна быть абразивно обработана (дробеструйная или пескоструйная очистка) для создания шероховатости, которая обеспечит механическую фиксацию клея. После очистки наносится специальный клеевой состав, совместимый с конкретной маркой резины, причем часто в два слоя: праймер и основной клей. Сам металл также имеет значение. Использование рядовой стали вместо легированной в условиях знакопеременных ударных нагрузок приведет к пластической деформации обоймы задолго до износа резинового массива.
Подбор резиновой смеси: как угадать забытое
Физико-механические характеристики резины — это не только твердость по Шору А, которую можно измерить дюрометром на старой детали. Проблема в том, что старая деталь уже прошла стадию термического старения, ее твердость выше изначальной, а эластичность ниже. Если скопировать этот параметр, новая запчасть будет работать как жесткий пластик, передавая удары на раму вместо их гашения.
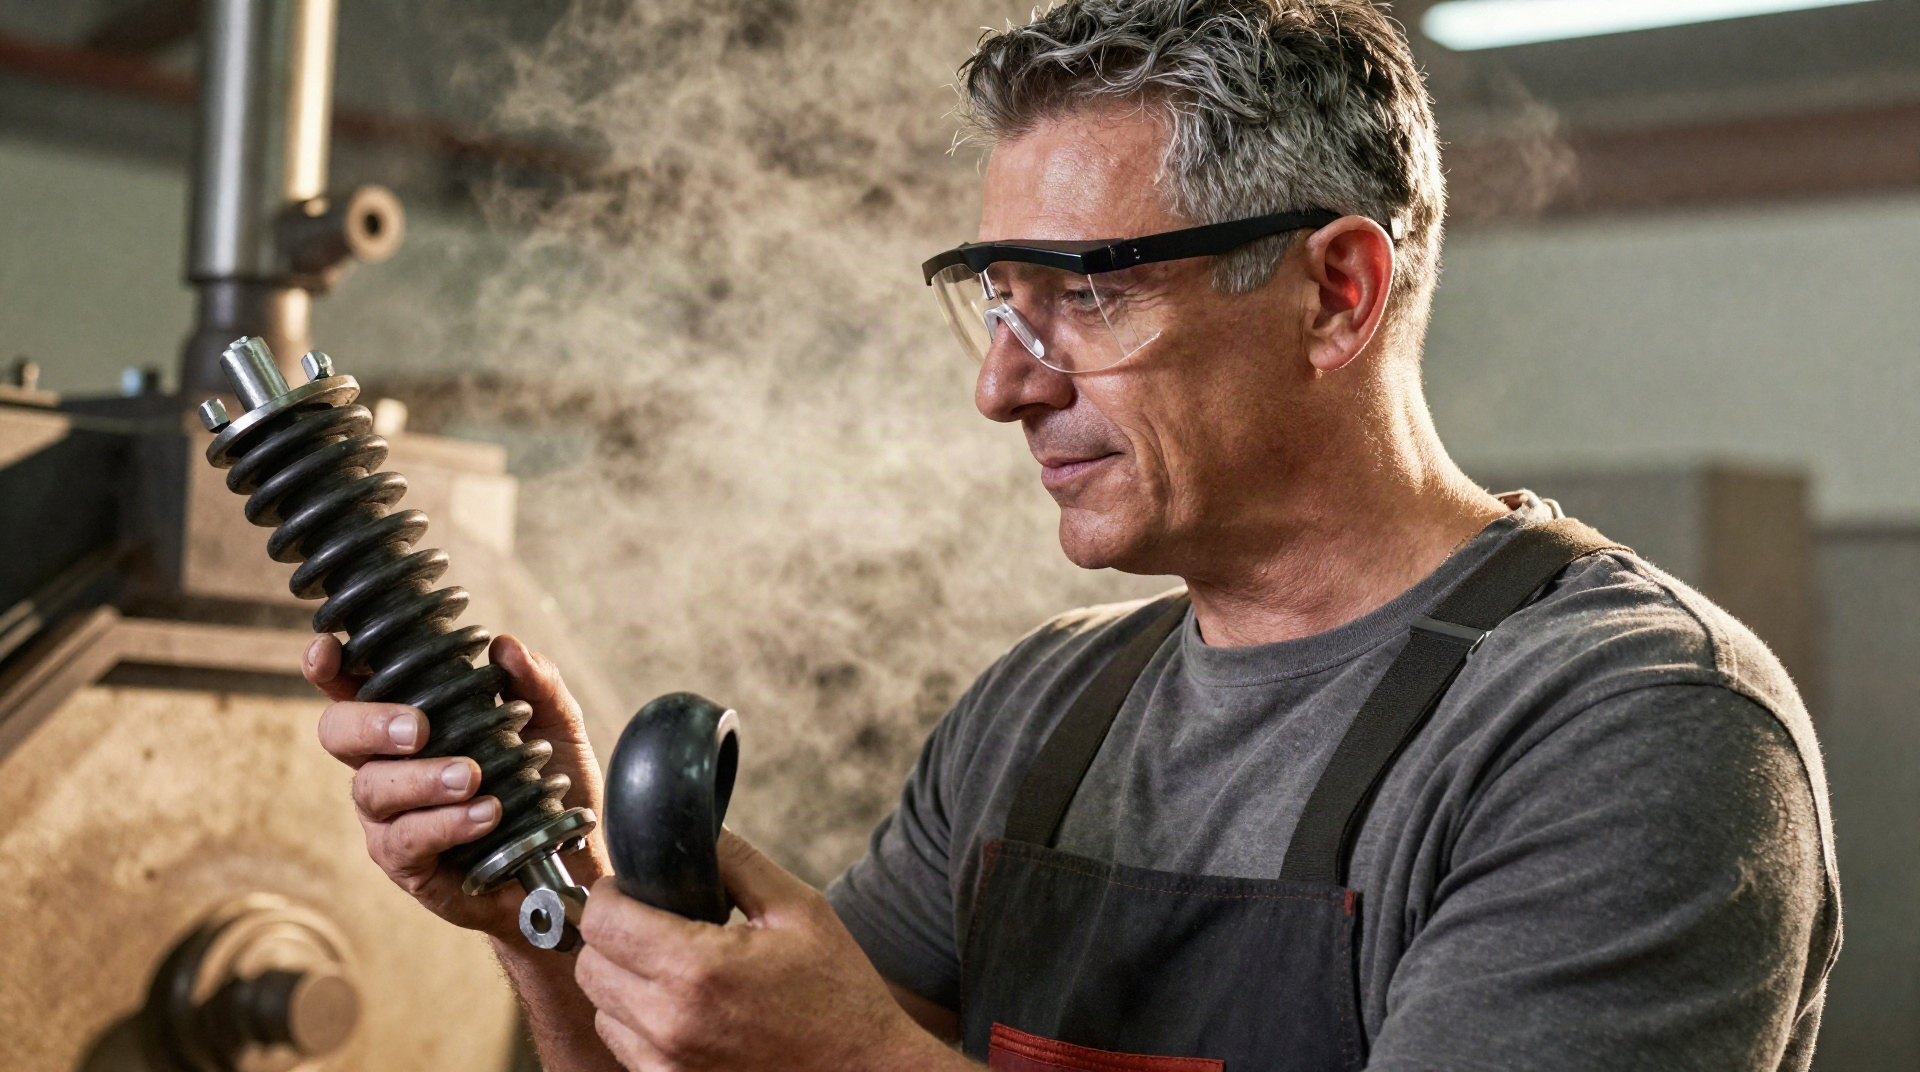
Требуется понимание условий работы узла. Агрессивная масляная среда диктует применение бутадиен-нитрильного каучука (NBR). Высокие температуры требуют кремнийорганических или фторкаучуков. Для стандартных виброизоляторов часто хватает изопренового или натурального каучука с добавлением техуглерода. Но каждый компаунд имеет свою температуру вулканизации и время прессования. Ошибка в рецептуре или режиме — и деталь начнет крошиться или течь через пару недель.
| Тип каучука | Условия эксплуатации | Ограничения |
|---|---|---|
| Натуральный (NR) | Стандартные вибрации, сухая среда | Быстро разрушается от масел и озона |
| Бутадиен-нитрильный (NBR) | Контакт с маслом, топливом, жиром | Сверить по документации конкретного исполнения |
| Хлоропреновый (CR) | Атмосферные воздействия, умеренные масла | Средняя термостойкость, высокая стоимость |
| Силоксановый (VMQ) | Сверить по документации конкретного исполнения | Низкая механическая прочность на разрыв |
Ограничения технологии единичного производства
Изготовить одну деталь дешево и быстро — технический миф. Вулканизация требует пресс-формы. Для серийного производства форма окупается на тысячах деталей, ее изготавливают из качественной инструментальной стали с хромированием для легкого извлечения и долгого ресурса. Для единичного заказа форму часто вытачивают из более мягких сплавов или используют составные разборные конструкции. Это увеличивает время изготовления и себестоимость работы.
Кроме того, в единичном производстве сложнее контролировать качество самого процесса вулканизации. Пресс должен обеспечить равномерное давление по всей площади формообразующей полости. Если деталь имеет сложную форму с глубокими выступами или внутренними полостями, в кустарной форме могут образоваться недовулканизированные зоны — участки с пористой структурой, которые работают как концентраторы напряжений и быстро разрушаются под нагрузкой. Воздух из формы должен вытесняться, иначе образуются газовые раковины прямо под поверхностью резины.
Как оценить качество готового изделия без стенда
Получив готовый амортизатор, заказчик редко имеет возможность провести ресурсные испытания или динамометрию. Приходится полагаться на косвенные признаки и визуально-измерительный контроль.
- Внешний вид резины: отсутствие раковин, пор, трещин, следов неравномерного течения (флеша). Наличие мелких пор на поверхности часто говорит о попадании влаги в смесь перед вулканизацией.
- Контур обрезинивания: резина должна плотно прилегать к металлу. Щуп не должен входить в стык даже под усилием.
- Упругость: при сжатии вручную или в тисках резина должна восстанавливать форму без остаточной деформации. Появление микротрещин при сильном изгибе — признак пересортицы сырья или нарушения температурного режима.
- Геометрия: соответствие чертежу с учетом допусков на усадку. Посадочные размеры должны обеспечивать натяг, а не скользящую посадку, иначе обойма провернется в кронштейне.
Случаи, когда от копирования лучше отказаться
Существуют узлы, где изготовление по образцу недопустимо или экономически нецелесообразно. Это детали, обеспечивающие безопасность оператора: амортизаторы кабины на высокоамплитудных виброплитах и катках, элементы крепления противовеса. Разрушение такой детали из-за скрытого дефекта может привести к опрокидыванию или падению тяжелых масс на рабочее место.
Не стоит экспериментировать с деталями гидросистемы, работающими при высоком давлении (компенсаторы пульсации, подушки гидронасосов), и элементами прецизионных механизмов, где допуски измеряются десятыми долями миллиметра, а динамическая балансировка критична. Изготовление по образцу — это всегда компромисс между скоростью, ценой и надежностью. Он требует не слепого копирования геометрии, а инженерного подхода, понимания физики процесса и честной оценки рисков. Качественная работа начинается с анализа причин поломки, а не с замеров штангенциркулем.